东莞电镀加工全解析:从阳极氧化到电泳涂装,一文看懂表面处理选型

东莞作为珠三角制造业的核心地带,五金、电子、模具、汽车零部件、连接器、紧固件等产业链高度集中,随之而来的是对表面处理加工的庞大需求。无论是提升产品耐蚀性、改善外观质感,还是满足导电、焊接、绝缘、耐磨等特殊功能要求,东莞电镀加工几乎贯穿了绝大多数金属制品的生产流程。本文结合本地产业实际,系统梳理电镀、阳极氧化、化学镀镍、电泳涂装、粉末喷涂、镀锌钝化、不锈钢电解抛光等主流工艺的特点与适用场景,帮助采购与工程人员更高效地完成工艺选型与供应商评估。
为什么东莞的电镀加工需求如此集中
东莞的产业结构决定了表面处理订单的高度多样化。同一家东莞表面处理厂,往往要同时服务模具钢件、铝合金外壳、铜排端子、不锈钢结构件、锌合金压铸件等不同基材的客户。这类订单的共同特征是:批量中等、交期紧、品质要求细、工艺组合复杂。
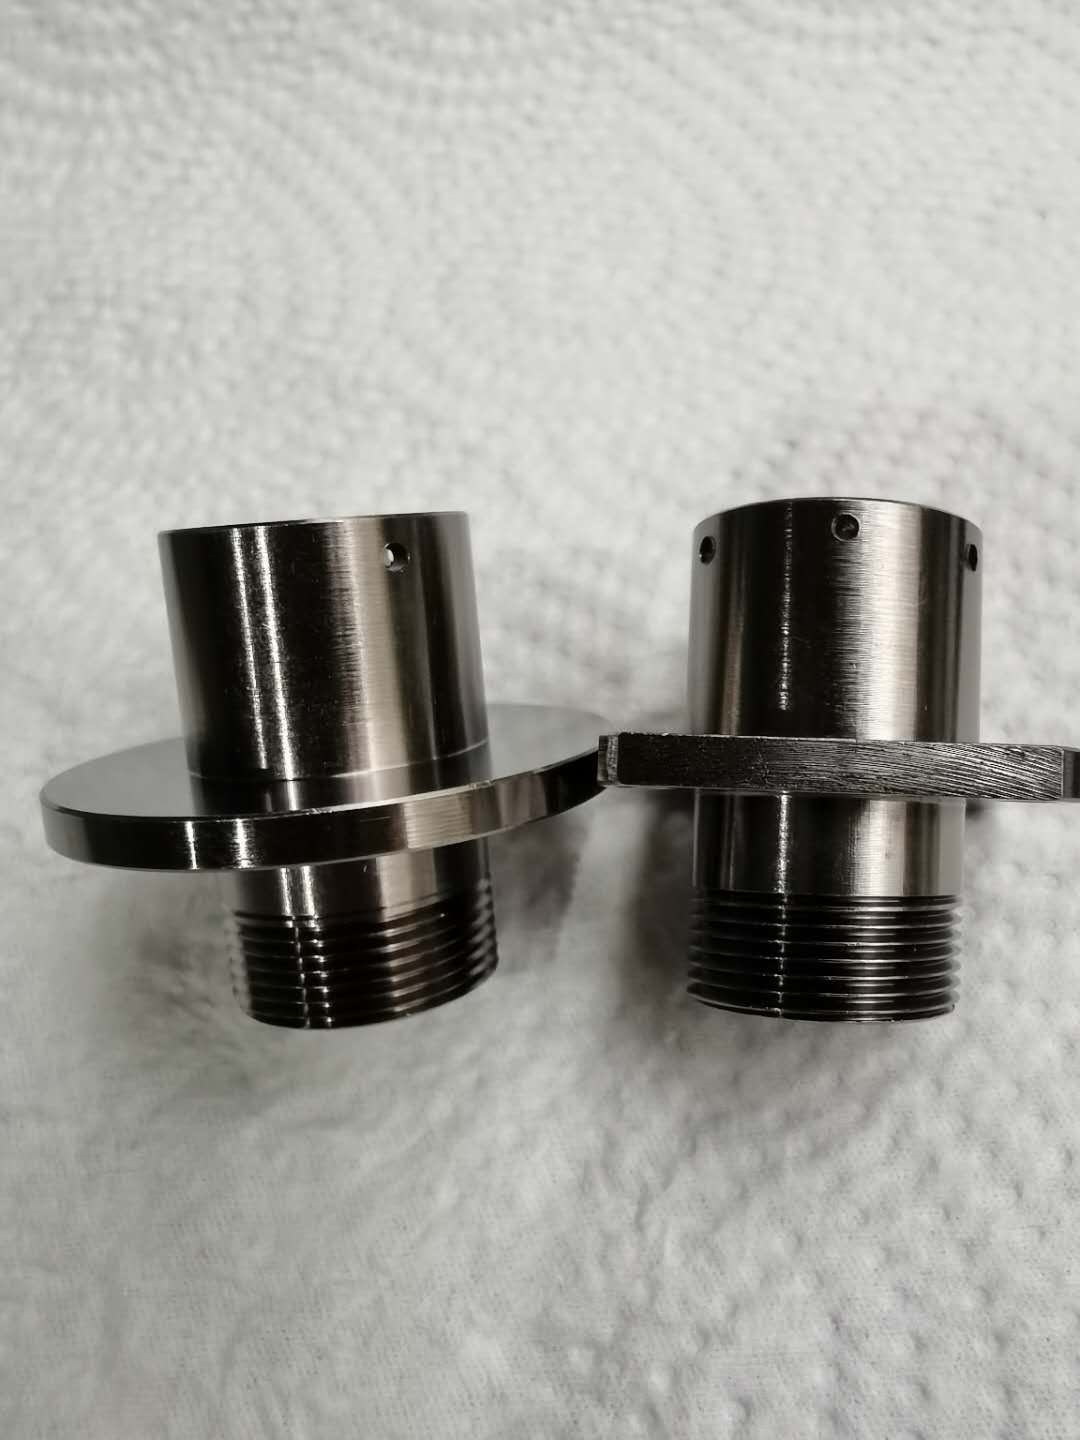
从下游行业看,需求主要来自几个方向:
- 电子与通信设备:连接器、屏蔽罩、散热片、端子,对镀层导电性、可焊性和盐雾性能要求较高。
- 汽车与新能源汽车零部件:对耐蚀性、附着力、外观一致性要求严格,常采用电泳涂装与镀锌钝化组合工艺。
- 五金制品与紧固件:螺丝、弹簧、冲压件,以镀锌、镀镍、发黑、钝化为主,重点控制氢脆与盐雾时长。
- 模具与机械配件:多采用化学镀镍、镀硬铬,强调耐磨与尺寸补偿能力。
- 照明、家电与建筑铝型材:依赖铝材阳极氧化与粉末喷涂加工,兼顾装饰性与耐候性。
正是这种多行业交叉的应用环境,使东莞的电镀加工企业普遍具备较强的工艺兼容能力,而不是只做单一镀种。
主流电镀加工工艺及其适用场景
谈到电镀加工,很多人首先想到的是"镀层好看"。实际上,电镀的核心价值在于功能性:防腐、导电、耐磨、钎焊性、装饰性,以及为后续涂装提供基底。
镀锌与镀锌钝化处理
镀锌是五金件中产量最大的镀种,常见有碱性锌酸盐镀锌和酸性氯化钾镀锌两类。前者均镀能力好、适合复杂形状,后者效率高、成本相对可控。镀锌本身只是第一步,真正决定耐蚀表现的是后续的镀锌钝化处理:
- 蓝白锌:外观清亮,中性盐雾一般可达 24~72 小时,适用于一般室内件。
- 彩锌:耐蚀性明显提升,中性盐雾常见 96~200 小时,多用于汽配、户外五金。
- 黑锌与军绿锌:兼顾外观与耐蚀,常用于紧固件、光学结构件。
需要特别说明的是,三价铬钝化已成为主流选择,其对 RoHS 与出口环保要求的适配性远优于传统六价铬工艺。对于高强度螺栓、弹簧件等,还应在钝化后安排去氢处理,避免氢脆导致延迟断裂。
镀镍、化学镀镍与功能性镀层
电镀镍多用于装饰与导电场合,光亮镍层整平性好、外观出色。而在需要均匀覆盖、深孔内壁、复杂腔体的场景中,化学镀镍优势更为突出——它不依赖电流分布,镀层厚度均匀,镍磷合金本身具备良好的耐蚀性。
- 中磷镀层(约 6%~9% 磷)硬度与耐蚀平衡,适合一般工业件。
- 高磷镀层(约 10%~13% 磷)耐蚀性更强,适合化工、海洋环境部件。
- 经适当热处理后,镀层硬度可显著提升,用于模具、液压杆、印刷辊等耐磨场合。
此外,镀锡适用于可焊性与食品接触类场景,镀银、镀金则多出现在高频电子与精密连接器领域,对镀液纯度与后处理清洗要求极高。
不锈钢电解抛光
不锈钢电解抛光是通过电化学方式选择性溶解表面微观凸起,从而降低粗糙度、提升光洁度的工艺。它不仅能去除毛刺与轻微划痕,还能改善表面钝化膜质量,提升整体耐蚀能力。医疗器材、食品机械、精密管件、装饰件常采用该工艺,处理后的表面更容易清洁,不易滞留残留物。
阳极氧化加工:铝材表面处理的主力方案
铝材天然氧化膜薄且疏松,难以满足长期使用要求。阳极氧化加工通过电解方式在铝表面生成致密氧化膜,兼顾防腐、耐磨与装饰效果,是铝材阳极氧化应用最广的路线。
常见类型与特点:
- 硫酸阳极氧化:膜厚通常在 5~20μm,可做本色、染色、封孔,颜色选择丰富,适用于消费电子外壳、装饰件。
- 硬质阳极氧化:膜厚可达 25~150μm,表面硬度高、耐磨性好,用于气缸、导轨、活塞等承受摩擦的零件。
- 化学转化膜(铬化/无铬钝化):膜薄、导电性保留好,适合作为喷涂或电泳的前处理底层。
阳极氧化质量的关键在于前处理与封孔。铝材牌号(如 6061、6063、5052、7075)不同,氧化后的色泽与膜层均匀性差异明显,因此在打样阶段就应确认材料批次与表面状态,避免批量生产时出现明显色差。
电泳涂装与粉末喷涂加工:涂装类的两条主线
当产品需要更强的防腐寿命、更完整的外观覆盖,或者要求复杂结构内腔也得到保护时,涂装工艺往往比单纯电镀更合适。
电泳涂装
电泳涂装利用电场作用使涂料粒子均匀沉积在工件表面,其中阴极电泳(KTL)应用最广。它的优势在于:
- 覆盖能力强,内腔、焊缝、边角位置也能形成连续膜层;
- 膜厚均匀,通常可控制在 15~25μm,便于批量稳定;
- 耐蚀性突出,配合合适前处理,盐雾表现优于多数传统浸涂工艺;
- 适合汽车零部件、五金结构件、家电件的底涂或单层涂装。
电泳线的关键在于槽液稳定性与烘干曲线控制,一旦参数波动,容易出现膜厚不均、缩孔、颗粒等缺陷。
粉末喷涂加工
粉末喷涂加工采用静电喷枪将粉末吸附于工件表面,再经高温固化成膜。它的膜厚一般在 60~120μm,装饰性与耐候性表现良好,颜色与纹理选择灵活,且不含溶剂,环保压力相对较小。
在五金件喷涂中,前处理决定了附着力上限。常见的磷化、铬化或无铬钝化处理,目的都是形成一层致密的转化膜,让粉末涂层牢固咬合。若前处理不到位,即便粉末本身品质优秀,也容易出现起泡、掉漆、划格测试不过关的问题。
不同基材与需求,如何选择表面处理工艺
选型时建议从四个维度判断:基材类型、使用环境、功能侧重、外观要求。
- 碳钢/铸铁件,侧重防腐与成本:镀锌+钝化处理,必要时叠加电泳或喷涂。
- 铝合金件,兼顾装饰与耐蚀:阳极氧化加工,需耐磨时选择硬质氧化。
- 复杂腔体件,要求均匀覆盖:化学镀镍或阴极电泳涂装。
- 不锈钢件,要求洁净与光泽:不锈钢电解抛光,必要时再做钝化。
- 户外长期暴露件:粉末喷涂加工或"电泳+喷涂"复合体系。
- 电子连接件:镀锡、镀银、镀金,重点关注可焊性与接触电阻。
需要提醒的是,复合工艺往往能带来一加一大于二的效果。例如镀锌打底再加电泳,可以明显延长户外件的防腐年限;阳极氧化后再做喷涂,则能在保持金属质感的同时提升耐候性。这类组合方案建议与五金电镀厂的技术人员提前沟通,明确每道工序的膜厚与检验标准。
如何评估一家东莞表面处理厂是否靠谱
表面处理属于典型的"看不见的工序",一旦出问题,往往在装配或使用阶段才暴露。考察供应商时,可以从以下几个方面着手:
- 工艺覆盖面:能否提供电镀、氧化、涂装、钝化等一站式服务,减少多厂转运带来的磕碰与交期风险。
- 检测能力:是否配置膜厚仪、盐雾试验箱、色差仪、附着力测试工具等,能否出具检测报告。
- 环保合规:查看排污许可、废水处理设施与危废转移记录,这是长期合作稳定性的基础。
- 打样与响应速度:新品开发阶段能否快速提供样品与工艺建议,直接影响项目进度。
- 品质一致性:关注批量生产的色差控制、膜厚波动范围与不良率数据。
世锜表面处理长期服务于东莞及周边地区的五金、电子、汽配类客户,业务覆盖东莞电镀加工、阳极氧化加工、化学镀镍、电泳涂装、粉末喷涂加工、镀锌钝化处理、不锈钢电解抛光等多个方向,可根据基材与使用环境提供组合工艺建议。更多工艺细节可访问 shiqibmcl.com 了解。
常见质量缺陷与预防思路
批量生产中,表面处理常见的问题相对集中,提前预防比事后返工更划算。
- 镀层起泡、脱皮:多与前处理除油不彻底、酸洗残留或基体本身有氧化皮有关,需强化清洗与活化控制。
- 盐雾不达标:钝化膜质量、膜厚不足或封孔不充分是主因,应核对工艺参数与膜厚标准。
- 色差明显:铝材批次不同、氧化槽液老化、染色时间波动都可能造成,需固定材料来源并定期分析槽液。
- 粉末涂层附着力差:前处理转化膜不完整或固化温度不足,需校准炉温曲线。
- 氢脆风险:高强度件在酸洗与电镀后应尽快去氢,并控制处理时间。
环保趋势下的表面处理行业变化
近年表面处理行业的环保门槛持续提高,三价铬替代六价铬、无铬钝化、无氰电镀、废水分类处理与中水回用已成为常规要求。对采购方而言,选择合规的东莞表面处理厂不仅是风险控制问题,也直接关系到产品能否顺利进入海外市场。欧盟 RoHS、REACH 以及部分客户的限用物质清单,往往对镀层成分与钝化体系有明确限制,建议在下单前就把这些要求写进技术协议。
结语
表面处理看似只是生产的最后一道工序,却直接影响产品的使用寿命、外观品质与市场准入。东莞电镀加工产业链完善、工艺种类齐全,但要真正把品质做稳定,靠的是前处理管控、槽液维护、检测手段与环保合规的共同支撑。无论是铝材阳极氧化、化学镀镍,还是电泳涂装与粉末喷涂加工,都建议在项目早期就引入工艺方参与评审,把问题解决在图纸和样品阶段,而不是等到批量交付时再补救。