东莞电镀加工怎么选?一文讲清工艺、应用与验收标准
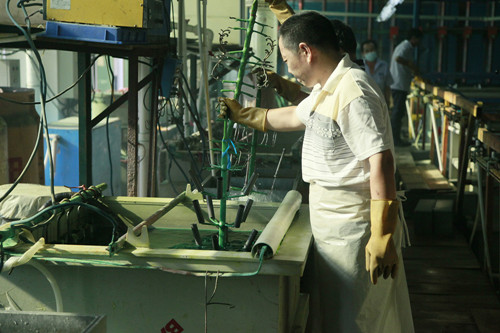
在珠三角制造业的版图上,东莞的电镀加工一直是个绕不开的话题。无论是手机中框上的装饰镀层,还是汽车紧固件上的防腐锌层,背后都依赖表面处理这道工序。很多采购和工程人员都有类似经历:图纸标注了"镀锌钝化"或"阳极氧化",但真正找厂报价时才发现,不同厂家给出的工艺方案、膜厚标准和价格差异相当大。这篇文章从实际生产角度出发,把东莞电镀加工的工艺分类、适用场景、选厂要点和验收标准梳理清楚,希望对正在找表面处理供应商的朋友有所帮助。
一、东莞电镀加工为什么集中度这么高
东莞的电镀产业并不是孤立存在的,它紧贴着下游需求生长。周边聚集了电子连接器、五金紧固件、汽车零部件、家电结构件、灯具、模具等大量制造企业,这些行业几乎每一道工序都离不开金属表面处理。零件在东莞本地完成冲压、压铸、机加工之后,往往只需几十分钟车程就能送到表面处理厂,第二天再回到装配线,这种短链条配套是其他地区很难复制的。

另一个原因是工艺门类齐全。从常规的电镀锌、镀镍、镀铬,到化学镀镍、铝材阳极氧化、电泳涂装、粉末喷涂、不锈钢电解抛光,东莞表面处理厂基本能实现"一站式"覆盖。对于同时使用铝件、钢件、不锈钢件的整机厂商来说,把不同材质的表面处理集中在一家或少数几家供应商手上,能明显降低沟通成本和物流损耗。
二、常见的电镀加工工艺及适用场景
电镀的种类很多,选型时主要看基材、使用环境和功能要求。以下是东莞电镀加工中最常见的几类:
- 镀锌及镀锌钝化处理:成本低、防腐性能好,是钢制紧固件、冲压件、支架类零件的默认选择。钝化膜颜色分蓝白锌、彩锌、黑锌、黄锌,其中三价铬钝化因环保性更好,已逐步取代传统六价铬工艺。中性盐雾试验通常要求48至120小时不等。
- 镀镍:包括光亮镍、半光亮镍、多层镍和化学镀镍。化学镀镍不需要外接电源,镀层均匀性极佳,特别适合形状复杂、有深孔盲孔的零件,在电子外壳、液压件、模具表面强化上应用广泛。
- 镀铬:分装饰铬和硬铬两类。装饰铬多用于卫浴、家电面板,追求镜面效果;硬铬则强调耐磨和尺寸修复,常见于液压杆、活塞杆、模具导柱。
- 镀锡:主要解决可焊性和导电性,是电子元器件、接线端子、铜排的常用镀种,分为亮锡和雾锡。
- 贵金属电镀:镀银、镀金用于高频连接器、继电器触点等对接触电阻要求严格的场合,膜厚往往只有零点几微米,但对均匀性要求极高。
- 合金电镀:如锌镍合金,耐蚀性是普通镀锌的数倍,常用于汽车底盘件、发动机舱零件等腐蚀环境恶劣的部位。
三、与电镀配套的其他表面处理工艺
很多项目并不只需要电镀。铝材阳极氧化、电泳涂装、粉末喷涂加工、不锈钢电解抛光这些工艺,经常与电镀工艺组合出现,形成完整的表面处理方案。
- 铝材阳极氧化加工:通过电解在铝表面生成氧化膜,可做本色、黑色、香槟色等,硬质阳极氧化膜厚可达25微米以上,耐磨性显著提升,广泛用于消费电子外壳、工业型材、散热件。
- 电泳涂装:利用电场将涂料沉积到工件表面,覆盖率高、边角上漆好,汽车零部件、五金件大批量涂装时性价比突出,分阴极电泳和阳极电泳两种。
- 粉末喷涂加工:无需溶剂,膜厚大、耐候性好,适合户外灯具、货架、机箱机柜等对外观和耐候性有要求的五金件喷涂。
- 不锈钢电解抛光:能去除表面毛刺和微观凸起,降低粗糙度,同时提高耐腐蚀能力,食品机械、医疗器械、洁净室设备用得比较多。
需要提醒的是,不同工艺对基材前处理的要求差别很大。铝件不能直接套用钢铁件的除油除锈流程,不锈钢件如果前处理不到位,电解抛光后容易出现花斑。找一家工艺齐全的东莞表面处理厂,往往比把零件分拆给多家小厂更省心。
四、电镀加工的主要下游应用行业
从需求端看,东莞电镀加工服务的主要行业大致可以分成几类:
- 电子与通信设备:连接器、屏蔽罩、散热片,对镀层导电性、可焊性和尺寸精度要求高。
- 汽车与新能源汽车:紧固件、制动件、电池托盘、充电枪部件,强调耐盐雾、耐化学腐蚀和氢脆控制。
- 五金紧固件与金属制品:螺丝、弹簧、卡箍、合页,用量大、单价敏感,对镀层一致性和批次稳定性要求高。
- 家电与照明:外观件多,装饰铬、喷涂、阳极氧化的配色管理是重点。
- 医疗器械与仪器仪表:不锈钢电解抛光、钝化处理为主,关注清洁度和生物相容性。
- 模具与通用机械:硬铬、化学镀镍用于耐磨和尺寸修复。
五、挑选东莞电镀加工厂的几个实用维度
市面上五金电镀厂数量多,报价差距也不小,建议从以下几个角度做筛选:
- 环保资质是否齐全:电镀属于重点排污行业,排污许可证、危废处置协议、废水处理设施是基本门槛。资质不全的厂随时可能停产,交期风险很高。
- 工艺覆盖与产能结构:确认对方是挂镀线还是滚镀线为主,是否具备自动线。小零件用滚镀效率高,大件或易碰伤件必须挂镀,生产线不匹配会直接影响良率。
- 检测能力:厚度测试仪、盐雾试验箱、附着力测试、膜厚光谱分析这些设备有没有配齐,决定了对方能不能提供可信的检测报告。
- 打样与批量一致性:先打样,再对比小批量和大批量之间的色差、膜厚波动,这是判断工艺稳定性的直接方式。
- 价格构成是否透明:电镀报价通常按表面积、镀种、膜厚、批量综合计算,能说清楚计价逻辑的厂家,后续扯皮概率更低。
- 去氢处理能力:高强度钢件(抗拉强度高于1000MPa)电镀后必须做去氢烘烤,这一步是否规范,直接关系到零件会不会延迟开裂。
六、电镀质量的几个关键控制点
镀层出问题,八成出在前处理。油污、氧化皮、锈迹如果没有彻底清除,后续镀层再厚也会起泡、脱落。除此之外,还有几个环节值得重点关注:
- 镀液维护:主盐浓度、pH值、温度、添加剂比例需要定期化验调整,镀液老化会导致镀层发暗、脆性增加。
- 电流密度分布:复杂零件需要考虑辅助阳极和屏蔽,否则尖角处偏厚、凹处偏薄,影响装配。
- 膜厚均匀性:不能只看平均值,要关注最低点是否达标,尤其是螺纹件,镀层过厚会导致通规不通。
- 结合力测试:折弯、划格、热震是常用方法,能快速暴露前处理缺陷。
- 盐雾与湿热试验:按客户标准执行,三价铬钝化件和锌镍合金件的试验时长要求差别很大,需提前确认。
七、环保合规正在重塑行业格局
近几年东莞对表面处理行业的环保监管持续收紧,六价铬、氰化物等传统工艺受到严格限制,三价铬钝化、无氰电镀、低浓度镀液等清洁生产工艺逐步成为主流。这对采购方其实是好事:能留下来稳定生产的厂家,通常在废水处理、废气收集、危废管理和在线监测上都投入了真金白银,抗风险能力更强。
选择供应商时,不妨实地看一次污水处理站和废气塔的运行状态,比只看一份证书更有说服力。像世锜表面处理这类长期深耕本地的东莞表面处理厂,通常在这一块积累了较完整的合规记录,也更容易配合客户完成供应商审核。
八、常见问题解答
- 挂镀和滚镀怎么选?小尺寸、数量大、允许轻微碰伤的零件用滚镀,效率高成本低;大件、外观件、精密件用挂镀,镀层更均匀。
- 电镀价格主要由什么决定?镀种、膜厚要求、零件表面积、批量大小、是否需要特殊检测,这几项影响最大。
- 打样一般要多久?常规镀种三到五天可以出样,涉及阳极氧化调色或电泳配色,可能需要一到两周。
- 铝件能做电镀吗?可以,但需要先做浸锌或化学镀镍打底,工艺比钢铁件复杂,建议交给有铝件处理经验的厂家。
结语
东莞电镀加工的选择,本质上是在工艺匹配度、质量稳定性和合规风险之间找平衡。把基材、使用环境、膜厚标准和检测要求提前明确,再对照厂家的产线结构、检测能力和环保资质去筛选,大多数沟通成本都能提前消化掉。对于同时涉及阳极氧化、电泳涂装、粉末喷涂等多种工艺的项目,优先考虑工艺门类齐全的供应商,往往能让整个表面处理环节更顺畅。