东莞电镀加工全解析:工艺选型、质量管控与表面处理厂选择指南

在珠三角制造业版图中,东莞是绕不开的一环。这里聚集了数量庞大的五金厂、模具厂、连接器厂、汽车零部件厂和家电配套企业,而这些产品在出厂之前,几乎都要经过一道共同的工序——表面处理。东莞电镀加工作为表面处理产业中最核心的板块,直接决定了产品的外观质感、耐蚀寿命和装配性能。一件紧固件能不能通过 48 小时中性盐雾测试,一个铝合金外壳能不能做出细腻的哑光质感,很大程度上取决于电镀与涂装环节做得是否扎实。
本文围绕东莞电镀加工的实际生产场景,梳理主流工艺路线、选型逻辑、质量管控要点以及挑选表面处理厂时需要关注的细节,供制造业采购、工程和品质人员参考。
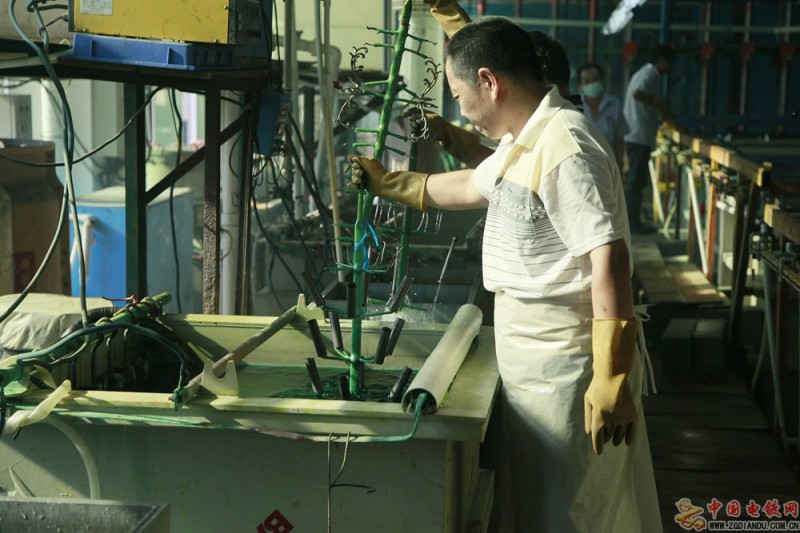
一、东莞表面处理产业的配套优势从何而来
表面处理属于典型的"配套型"产业,它的繁荣程度与下游制造业的密度高度相关。东莞周边半径五十公里内,分布着电子连接器、精密五金、汽车零部件、家用电器、照明灯具、医疗器械、新能源电池结构件等多个产业集群,这些行业对电镀、阳极氧化、喷涂的需求量大且品类杂,从几毫米的弹片到两米长的铝型材都有。
需求密集带来的直接结果是工艺门类齐全。在东莞找一家表面处理厂,通常能一次性解决电镀、氧化、喷涂、钝化等多种需求,减少了工件在多个供应商之间来回转运的时间与磕碰风险。同时,成熟的环保工业园区配套了集中的废水处理站和危废转运体系,让电镀这类涉重金属工序能够在合规框架内稳定运行,这也是东莞电镀加工能够持续服务高端客户的重要前提。
二、东莞电镀加工的主流工艺路线
表面处理工艺名目繁多,按原理大致可以分为电化学沉积、化学沉积、转化膜处理和涂装覆盖四大类。下面按实际使用频率逐一说明。
1. 电镀类:镀锌、镀镍、镀铬、镀锡与合金电镀
- 镀锌:用量最大的镀种,广泛用于紧固件、弹簧、冲压件、支架。按镀液体系分碱性锌酸盐、酸性氯化钾和硫酸盐三类,其中碱性体系分散能力好,适合形状复杂的工件。
- 镀镍:包括光亮镍、半光亮镍、多层镍体系,常用于卫浴五金、电子外壳、模具修复,兼顾装饰性与耐磨性。
- 镀铬:装饰铬负责镜面外观,硬铬负责耐磨与尺寸修复,液压杆、气缸、模具顶针是典型应用。
- 镀锡:电子元器件、连接器端子的可焊性镀层,需控制好锡须风险与厚度均匀性。
- 合金电镀:如锌镍合金、锡铋合金,用于对耐蚀性或无铅要求较高的汽车与电子场景。
2. 化学镀镍:复杂工件的均匀覆盖方案
化学镀镍依靠自催化还原反应在工件表面沉积镍磷合金,不需要外加电流,因此不存在电流分布不均的问题。深孔、盲孔、内腔、螺纹等电镀难以照顾到的部位,化学镀镍都能获得相对一致的膜厚。
按磷含量不同,镀层性能差异明显:低磷镍层硬度高、耐磨,适合模具和液压部件;中磷镍层兼顾耐蚀与韧性,是应用最广的一档;高磷镍层非磁性、耐强酸腐蚀,常用于化工设备和电子元件。对于形状复杂、批量中等、又有耐蚀要求的五金件,化学镀镍往往是比电镀更合适的选择。
3. 铝材阳极氧化:从装饰到硬质功能膜
铝及铝合金的天然氧化膜太薄,必须通过阳极氧化加工来增强。硫酸阳极氧化得到的是透明度好、便于染色的常规膜层,厚度一般在 5~20 微米,适合消费电子外壳、家具铝型材、灯具反射罩。硬质阳极氧化则在低温、高电压条件下进行,膜层厚度可达 30~60 微米,表面硬度显著提升,用于气缸内壁、导轨、纺织机械零件等耐磨场景。
氧化之后的着色与封孔同样关键。染色工艺色彩丰富但耐晒性有限,电解着色耐候性更好,适合户外建筑型材。封孔环节如果处理不到位,膜层容易吸附污渍、出现泛白或指纹残留,因此沸水封孔、镍氟封孔和冷封孔的选择要结合使用环境来定。
4. 电泳涂装:自动化程度高的整体覆盖工艺
电泳涂装利用电场作用让涂料粒子沉积在工件表面,泳透力强,边角、内腔都能上漆,膜厚均匀且便于通过调整电压控制。阴极电泳环氧漆耐蚀性突出,常用于汽车底盘件、车架、五金支架;丙烯酸电泳漆则透明度高、色泽饱满,适合卫浴五金、锁具、饰品件做仿金、仿枪色等效果。相比人工喷漆,电泳涂装的批次稳定性更好,适合中大批量生产。
5. 粉末喷涂加工:厚膜与耐候的首选
粉末喷涂不含溶剂,一次成膜厚度可达 60~100 微米,机械强度和耐候性都优于普通液体漆。环氧粉末附着力强但耐晒性一般,聚酯粉末户外耐候性好,环氧聚酯混合型则在两者之间取得平衡。户外护栏、空调外机壳、货架、健身器材外壳,基本都走粉末喷涂路线。前处理(除油、磷化或铬化)质量直接决定涂层附着力,是这一工艺最容易被忽视也最容易出问题的地方。
6. 镀锌钝化处理:决定耐蚀等级的关键一步
镀锌件如果不做钝化,表面很快会出现白锈。蓝白钝化、彩色钝化、黑色钝化和军绿色钝化各有对应的耐蚀水平与外观要求。目前主流已切换为三价铬钝化,部分出口欧洲的产品还会要求无铬钝化。钝化液的浓度、pH、温度、浸泡时间和烘干温度都会影响最终盐雾表现,工艺窗口比很多人想象中窄。
7. 不锈钢电解抛光:兼顾光洁度与耐蚀性
不锈钢电解抛光通过阳极溶解去除表面微观凸起,得到镜面级光洁度,同时富集铬元素、提升耐蚀能力。医疗器械、食品机械、制药设备、半导体管件对内表面洁净度要求高,普遍采用电解抛光配合后续钝化处理。相比机械抛光,它没有抛光膏残留,也不会产生应力层。
三、工艺选型的基本判断逻辑
面对多种可选方案,选型时可以按以下顺序思考:
- 先看基材:钢铁件走电镀、化学镀镍、电泳或喷涂;铝件优先考虑阳极氧化、电泳、粉末喷涂;不锈钢则适合电解抛光、钝化或拉丝后处理。
- 再看使用环境:室内装饰件与户外长期暴露件对耐蚀要求差距很大,盐雾时长要求要先明确。
- 再看工件形状:有深孔、内腔、螺纹的工件,化学镀镍和电泳的覆盖能力更有优势;平板类工件用电镀或喷涂效率更高。
- 最后看成本与批量:小批量多品种适合挂镀,大批量标准件可考虑滚镀以降本。
四、东莞电镀加工的质量管控要点
表面处理的质量问题往往在交付后一两周才暴露,因此过程管控比成品抽检更重要。一家管理规范的东莞表面处理厂,通常会把控以下几个节点:
- 前处理:除油不彻底会导致起泡、脱皮、麻点,这是电镀不良中占比最高的原因。超声波除油、电化学除油、多级水洗的配置是否完整,值得实地查看。
- 镀液维护:主盐浓度、添加剂比例、pH、温度、电流密度需要定期化验并记录,镀液老化会带来光亮度下降和厚度波动。
- 膜厚检测:使用库仑法测厚仪或 X 射线荧光测厚仪,按工件不同部位多点测量,关注边角与中心的差值。
- 附着力测试:百格刀划格、弯折试验、热震试验,验证镀层或涂层与基材的结合力。
- 耐蚀测试:中性盐雾试验(NSS)、铜加速醋酸盐雾(CASS)是常规手段,出口产品还需关注 RoHS、REACH 等有害物质限值。
五、环保合规:选择供应商不可忽视的底线
电镀和氧化属于重点排污行业,东莞对表面处理企业的环保监管一直较为严格。采购方在评估供应商时,建议核实其排污许可证是否在有效期内、危废转移合同与台账是否齐全、废水是否接入集中处理园区。选择不合规的小作坊,短期看似便宜,一旦遇到环保督查停产,交期和订单都会受到连带影响,隐性成本远高于表面差价。
六、如何挑选合适的东莞表面处理厂
结合行业经验,可以从以下几个维度做筛选:
- 工艺覆盖能力:能否一站式完成电镀、钝化、喷涂等多道工序,减少外协周转。
- 打样响应速度:新品开发阶段,样品交期与配合度往往比价格更能体现供应商的服务水平。
- 检测设备配置:有没有盐雾箱、测厚仪、附着力测试工具,能否出具检测报告。
- 产能与挂具:挂具数量、槽体尺寸是否匹配你的工件规格与月需求量。
- 报价结构:是否按工件面积、重量、挂镀/滚镀方式清晰计价,避免后期加价争议。
- 沟通效率:技术问题能否直接与工程师对接,异常处理是否及时反馈。
世锜表面处理深耕东莞表面处理领域,可承接东莞电镀加工、铝材阳极氧化、化学镀镍、电泳涂装、粉末喷涂、镀锌钝化、不锈钢电解抛光及各类五金件喷涂业务,从打样到量产提供完整的工艺支持。如果你正在为五金件、电子件或铝型材寻找稳定的表面处理配套伙伴,不妨先寄样试做,用实际效果来验证工艺水平,这比任何宣传都更有说服力。
七、常见问题简答
- 问:镀锌件要求 96 小时中性盐雾不出现白锈,能做到吗?答:需要较厚的镀层配合三价铬彩色钝化或锌镍合金工艺,具体要结合工件形状和成本预算评估。
- 问:铝合金阳极氧化后还能保持导电吗?答:常规氧化膜是绝缘的,若有导电需求,需在氧化后做局部遮蔽处理或改用导电氧化工艺。
- 问:化学镀镍和电镀镍怎么选?答:工件形状复杂、有深孔内腔、要求膜厚均匀时选化学镀镍;追求外观光亮、成本敏感时选电镀镍。
- 问:喷涂件的附着力不好,问题出在哪?答:多数情况是前处理除油或磷化不到位,少数与粉末品质、固化温度曲线有关,需要逐项排查。
表面处理看起来只是生产流程中的一道工序,但它对产品的可靠性、外观档次和客户投诉率影响深远。把工艺选对、把供应商选稳,是制造企业控制质量成本最有效的方式之一。